
Os alargadores são ferramentas indispensáveis quando a precisão do furo faz diferença no resultado final. Em setores como automotivo, aeroespacial, médico ou até na ferramentaria, eles garantem precisão e um bom acabamento, que dificilmente seria alcançado apenas com a broca. Mas justamente por serem ferramentas de alta precisão, a forma como são utilizados influencia diretamente na sua durabilidade. Pré-furos incorretos, parâmetros de corte mal ajustados, falhas de fixação ou até a falta de refrigeração podem reduzir a vida útil de um alargador de maneira drástica, aumentando custos e prejudicando a qualidade da produção.
Neste artigo vamos mostrar quais práticas realmente fazem diferença para prolongar a vida útil dos alargadores, desde a preparação do pré-furo até a manutenção e reafiação, sempre com foco em produtividade e economia.
Escolha correta do pré-furo
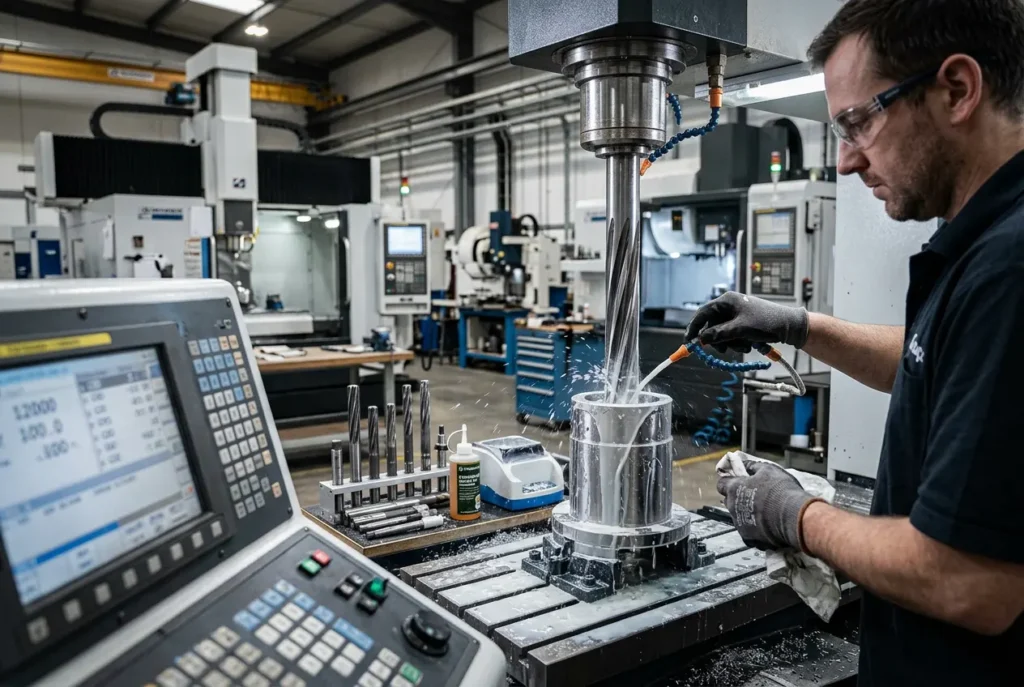
O desempenho do alargador está diretamente ligado à qualidade do pré-furo. É ele que define quanto material será removido no acabamento e como a ferramenta será exigida durante o processo. Quando o pré-furo está fora da faixa ideal, o resultado pode ser desastroso: com sobremetal pequeno demais, o alargador não corta e apenas brunirá a parede, gerando atrito e desgaste por abrasão; já com sobremetal excessivo, o esforço de corte aumenta a ponto de causar vibração, aquecimento e até quebra da aresta.
Para facilitar a aplicação prática, segue a faixa recomendada de sobremetal de acordo com o diâmetro final do furo:
Faixa recomendada por diâmetro final D do furo:
- D até 5 mm → 0,05 a 0,10 mm
- D > 5 até 10 mm → 0,10 a 0,20 mm
- D > 10 até 20 mm → 0,20 a 0,30 mm
- D > 20 até 40 mm → 0,30 a 0,45 mm
- D > 40 até 60 mm → 0,45 a 0,60 mm
Esses valores servem como guia para ajustar o pré-furo e garantir que o alargador trabalhe dentro do esforço para o qual foi projetado. Em ferramentas de aço rápido (HSS), a recomendação é adotar a faixa central dos valores apresentados acima, garantindo equilíbrio entre corte e durabilidade.
Além da medida, a qualidade geométrica do pré-furo também influencia. Um furo desalinhado ou com ovalização faz o alargador trabalhar desbalanceado, sobrecarregando alguns dentes mais do que outros. Da mesma forma, paredes muito rugosas ou com rebarbas aumentam o atrito e dificultam a evacuação dos cavacos. Por isso, usar brocas afiadas, parâmetros corretos e aplicar um chanfro leve na entrada ajuda a criar condições favoráveis para o início do corte.
Cada material exige ajustes. Em ligas de alumínio e cobre, por exemplo, é melhor reduzir o sobremetal para evitar formação de aresta postiça. No ferro fundido, por outro lado, é possível manter valores mais altos, já que o cavaco se fragmenta com facilidade. E em materiais difíceis como inox ou titânio, trabalhar na faixa inferior dos valores apresentados, aliado a uma boa refrigeração, é o que garante segurança ao processo.
Em resumo, acertar o pré-furo é o primeiro passo para prolongar a vida do alargador. Não se trata apenas de chegar em um valor de diâmetro, mas de preparar o furo piloto com qualidade geométrica, acabamento adequado e sobremetal correto, para que a ferramenta faça apenas o trabalho que foi projetada para executar: dar precisão dimensional e acabamento ao furo.
Definição adequada de parâmetros de corte
Depois de preparar o pré-furo, a escolha dos parâmetros de corte passa a ser o fator mais importante para garantir a durabilidade do alargador. A velocidade de corte, o avanço e até a rigidez da máquina determinam se a ferramenta trabalhará de forma suave ou se será submetida a esforços que aceleram o desgaste.
De maneira geral, alargadores em aço rápido (HSS) trabalham bem em rotações mais baixas, indicadas para materiais comuns como aços carbono e ferro fundido. O cuidado está em não ultrapassar os limites de cada material: excesso de rotação costuma gerar aquecimento, alteração de cor da aresta e perda precoce de corte, enquanto velocidades muito baixas tendem a provocar brunimento, aumentando o atrito e acelerando o desgaste do alargador.
O avanço também merece atenção. Quando é excessivo, o alargador sofre vibração e até lascamento dos dentes; quando é muito baixo, o corte se transforma em atrito, reduzindo a qualidade do acabamento e encurtando a vida útil. Em furos passantes é possível trabalhar com avanços mais agressivos, mas em furos cegos a recomendação é reduzir para evitar compactação de cavacos.
Outro ponto decisivo é a rigidez do conjunto. Máquinas modernas e bem ajustadas permitem explorar parâmetros mais ousados. Já em furadeiras convencionais ou tornos com folgas, a prática mais segura é reduzir rotação e avanço para minimizar vibração. E mesmo com parâmetros corretos, não há resultado sem uma refrigeração adequada: o fluido de corte bem aplicado reduz atrito, controla a temperatura e evita a formação de aresta postiça, principalmente em ligas difíceis como alumínio e inox.
Parâmetros de referência para alargadores
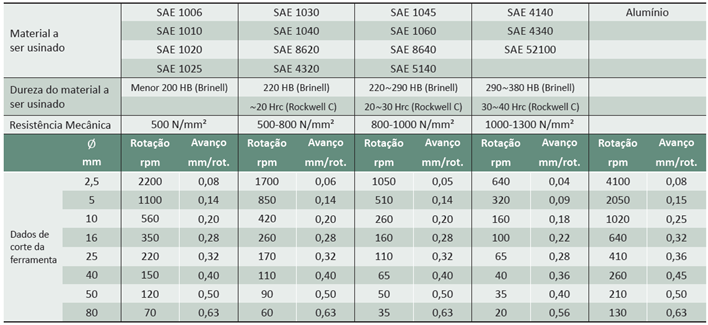
Sinais de erro também são facilmente percebidos: dentes azulados indicam velocidade excessiva, quebras e lascamento mostram avanço elevado, enquanto superfícies brunidas e ásperas revelam avanço insuficiente. Ajustar cada um desses fatores garante não só maior vida útil do alargador, mas também uma usinagem mais confiável e econômica.
Escolha do tipo de alargador
Nem todo alargador trabalha da mesma forma. A geometria dos dentes, o material de fabricação e até a presença de canais helicoidais ou retos mudam completamente o comportamento da ferramenta em diferentes condições de usinagem. Escolher o modelo adequado é um dos passos mais importantes para prolongar a vida útil da ferramenta, já que cada configuração foi projetada para lidar melhor com certos tipos de materiais e operações.
Os alargadores de dentes retos apresentam ótimo desempenho em furos rasos, materiais de boa usinabilidade e operações realizadas em máquinas com elevada rigidez. Contudo, eles são mais sensíveis a vibrações, especialmente em furos passantes mais longos. Nesses casos, a escolha mais adequada são os alargadores helicoidais, que favorecem a evacuação dos cavacos, reduzem a carga sobre os dentes e proporcionam cortes mais estáveis em maiores profundidades.
Quanto ao material, os alargadores em aço rápido (HSS) são os mais utilizados, por oferecerem versatilidade e bom custo-benefício em diferentes aplicações. Eles são adequados tanto para produções menores quanto para operações de médio porte, atendendo bem a uma ampla gama de materiais e geometrias de furo.
Por fim, não se deve esquecer dos alargadores especiais, desenvolvidos sob medida para aplicações que exigem tolerâncias críticas ou usinagem de materiais de difícil corte. Embora o investimento inicial seja maior, eles podem reduzir etapas, aumentar a produtividade e diminuir o desgaste prematuro que ocorreria com ferramentas padrão.
Comparativo entre tipos de alargadores
| Tipo de alargador | Indicação principal | Vantagens | Limitações |
| Dentes retos | Furos rasos e materiais fáceis de usinar | Boa estabilidade em máquinas rígidas | Mais sensível à vibração em furos profundos |
| Dentes helicoidais | Furos passantes e materiais que geram cavacos longos | Melhor evacuação de cavacos, corte mais suave | Desgaste acelerado em usinagem seca |
| Especiais sob medida | Materiais difíceis e tolerâncias críticas | Precisão superior, elimina operações extras | Maior investimento e prazo de fabricação |
A escolha correta do tipo de alargador garante que a ferramenta trabalhe dentro do cenário para o qual foi projetada. Isso significa menos esforço desnecessário, menor risco de quebras e, consequentemente, maior vida útil, além de mais consistência nos resultados.
Condições de máquina e fixação
Mesmo com o pré-furo correto, parâmetros de corte bem ajustados e o tipo certo de alargador, todo esse esforço pode ser desperdiçado se as condições da máquina e da fixação da peça não forem adequadas. A vida útil da ferramenta está diretamente ligada à rigidez do conjunto, pois qualquer vibração ou desalinhamento durante a operação gera esforços adicionais nos dentes do alargador.
Em máquinas mais modernas e rígidas, é possível explorar melhor os limites de rotação e avanço, alcançando maior repetibilidade no processo. Já em tornos convencionais ou furadeiras com folgas, a prática mais segura é reduzir a rotação e o avanço, garantindo maior estabilidade. O desalinhamento entre a peça e a ferramenta também deve ser evitado, pois causa desgaste irregular e compromete a precisão dimensional do furo.
A fixação da peça merece a mesma atenção. Um dispositivo bem projetado não apenas mantém a peça firme, mas também absorve vibrações e reduz a chance de microdeslocamentos durante o corte. Em operações críticas, o uso de suportes ou sistemas de fixação hidráulicos pode trazer ganhos significativos de precisão e prolongar a vida do alargador.
Além disso, a escolha do suporte do alargador faz diferença. Porta-ferramentas com boa concentricidade e sistemas de compensação de desvio garantem que a ferramenta trabalhe alinhada ao eixo do furo. O uso de porta-pinças de precisão ou de mandris flutuantes, por exemplo, ajuda a compensar pequenos desalinhamentos e reduz o risco de quebra, especialmente em alargadores de menor diâmetro.
Boas práticas para aumentar a vida útil
| Fator | Recomendações práticas |
| Rigidez da máquina | Prefira centros de usinagem ou tornos bem ajustados; em máquinas menos rígidas, reduza parâmetros. |
| Fixação da peça | Use dispositivos firmes e estáveis; avalie sistemas hidráulicos em operações críticas. |
| Suporte do alargador | Utilize porta-ferramentas de precisão; em furos longos, opte por mandris flutuantes. |
| Alinhamento | Verifique concentricidade entre furo piloto e alargador; desalinhamento gera desgaste irregular. |
Em resumo, a ferramenta só entrega todo seu potencial se a máquina e a fixação trabalharem em sintonia. Uma operação estável, sem vibrações e com alinhamento adequado, garante não apenas maior vida útil do alargador, mas também maior confiabilidade e repetibilidade nos resultados.
Lubrificação e refrigeração
A aplicação correta do fluido de corte é um dos fatores mais decisivos para prolongar a vida útil dos alargadores. Sem refrigeração adequada, a ferramenta trabalha sob atrito elevado, sofre aquecimento excessivo e perde o fio de corte rapidamente. Além disso, a ausência de lubrificação favorece a formação de aresta postiça, problema comum em materiais como alumínio e aços inoxidáveis.
O fluido exerce três funções principais: resfriar a região de corte, reduzir o atrito entre ferramenta e peça, e auxiliar na remoção de cavacos. Quando esses fatores estão sob controle, a aresta do alargador sofre menos desgaste, o acabamento superficial melhora e a ferramenta pode ser utilizada por muito mais tempo sem necessidade de reafiação.
A forma de aplicação também faz diferença. Em operações de alta produção, os sistemas de refrigeração interna, que conduzem o fluido diretamente aos canais da ferramenta, oferecem os melhores resultados. Já em máquinas convencionais, o uso de refrigeracao abundante sobre a região de corte é suficiente para manter temperaturas estáveis, desde que o fluido seja limpo e aplicado com bom volume.
O tipo de fluido deve ser escolhido conforme o material usinado. Óleos solúveis são os mais comuns e versáteis, trazendo equilíbrio entre refrigeração e lubrificação. Para ligas difíceis, como titânio e inox, óleos integrais de corte podem ser mais eficientes, pois criam uma película lubrificante espessa que evita soldagem do material na aresta. Já em alumínio, é importante usar fluidos formulados para reduzir a adesão e evitar a formação de aresta postiça.
Boas práticas de lubrificação e refrigeração
| Situação | Material | Fluido recomendado | Observação prática |
| Aços carbono e baixa liga | Óleo solúvel (emulsão 6–8%) | Refrigeração abundante mantém temperatura estável |
| Aços inoxidáveis | Óleo integral ou emulsão de alta pressão | Evita aresta postiça e superaquecimento |
| Ferro fundido | Corte a seco ou óleo solúvel leve | O material gera cavacos quebradiços e menos calor |
| Alumínio e ligas de cobre | Óleo solúvel específico ou integral leve | Importante evitar adesão no fio de corte |
| Produção de alto volume | Refrigeração interna pressurizada | Melhora evacuação dos cavacos e estabilidade térmica |
Manter o fluido de corte limpo e na concentração correta é tão importante quanto escolher o tipo certo. Fluidos contaminados com partículas sólidas podem atuar como abrasivos, acelerando o desgaste da ferramenta. Por isso, inspeções periódicas e filtragem são práticas essenciais para quem busca maior durabilidade dos alargadores.
Boas Praticas de manuseio
- Armazenamento Adequado
- Mantenha os alargadores em porta-ferramentas individuais ou embalagens originais.
- Evite contato entre ferramentas para não gerar micro trincas ou lascas no gume.
- Armazene em local seco e limpo para evitar corrosão.
2. Manuseio Cuidadoso
- Segure sempre pelo corpo ou haste, nunca pelas arestas de corte.
- Evite quedas – mesmo pequenas quedas podem desalinhar ou deformar os gumes.
- Não utilize o alargador como alavanca, punção ou para funções não destinadas.
Reafiação de Alargadores Cônicos
A reafiação de alargadores cônicos é essencial para recuperar o desempenho de corte, manter a conicidade original e garantir precisão dimensional. O processo inclui inspeção, correção dos gumes, ajuste do cone e verificação final, permitindo que a ferramenta volte a operar com segurança e eficiência.
Limitação dos alargadores paralelos
A reafiação de alargadores paralelos não é recomendada, pois suas tolerâncias de diâmetro são muito restritas. Qualquer remoção de material necessária para eliminar o desgaste tende a comprometer o diâmetro final, tornando tecnicamente inviável recuperar a ferramenta sem perda dimensional.
Conclusão
Aumentar a vida útil dos alargadores não depende de uma única ação, mas de um conjunto de cuidados ao longo de todo o processo. Desde a escolha correta do pré-furo, passando pela definição dos parâmetros de corte e pela seleção adequada do tipo de ferramenta, até chegar às condições de fixação, lubrificação e manutenção, cada detalhe influencia diretamente no desempenho final.
Quando esses fatores são observados de forma integrada, os ganhos vão muito além da durabilidade da ferramenta. Há redução significativa de custos, maior confiabilidade dimensional nos furos e um processo de usinagem mais estável e previsível. Em ambientes de produção de alto volume, essa diferença pode representar milhares de peças adicionais produzidas com o mesmo alargador, enquanto em operações menores garante maior consistência e qualidade em cada lote.
Em resumo, o segredo está em tratar o alargador não apenas como uma ferramenta de acabamento, mas como um elemento crítico do processo de usinagem. Investir no cuidado e na aplicação correta resulta em produtividade, qualidade e economia, três pilares essenciais para qualquer indústria que busca competitividade no mercado.